简体中文


2026-09-30
Domů / Novinky / Novinky z oboru / Sušička PET vloček pro spřádací linky: Vlhkostní cíle, IV konzervace a specifikace

Když linka na praní recyklovaného PET dodává vločky s 30-40% vlhkostí do zvlákňovací linky vláken, může vnitřní viskozita uvnitř extrudéru klesnout o více než 0,05 dl/g, než první šnekový prvek dokončí svou práci. Tento způsob selhání zkracuje pevnost vlákna, způsobuje praskání šindelů a stlačuje rychlost výroby pod plán. Sušička PET vloček je zařízení, které uzavírá tuto mezeru, ale pouze pokud je specifikováno se správným cílem vlhkosti, propustností a integračním přístupem pro danou třídu příze.
Závěr je jednoduchý: pokud vločky nejsou suché, vlákno nesplňuje svou pevnostní specifikaci. PET je esterový polymer a jeho esterové vazby jsou citlivé na hydrolýzu při teplotě tání. Voda absorbovaná na povrchu vloček nebo uvnitř polymerní matrice hydrolyzuje řetězce rychlostí, která závisí na teplotě taveniny, době zdržení a koncentraci vlhkosti. V praxi to znamená, že vnitřní viskozita taveniny klesá přímo s rychlostí přívodu vlhkosti.
Polyolefiny jako PE a PP lze vytlačovat s povrchovou vlhkostí, protože nehydrolyzují. PET nemůže. Sušička pro PET vločky je tedy procesní kondicionér, nikoli pouze odvodňovací nástroj. Působí také jako první obranná linie proti slepování, aglomeraci a nerovnoměrné krystalinitě v krmném systému.
U recyklovaného PET vlákna je standardní cílová vlhkost nižší než 50 ppm na vstupu do násypky. Pro vlákno s jemnou jemností nebo vysokopevnostní průmyslovou přízi může být cílová hodnota až 20-30 ppm.
Cílová hodnota vlhkosti není jedno číslo sdílené všemi recyklovanými PET produkty. Záleží na následném procesu a kvalitě, kterou potřebujete vyrábět.
| Ukončit aplikaci | Cílová vlhkost (ppm) | Proč na tom záleží |
|---|---|---|
| Pásek / monofil | 100-150 | Nižší požadavky na IV, více shovívavé |
| Vláknina (POY / FDY) | 40-50 | Hydrolýza omezuje retenci IV |
| Jemné vlákno Denier | 20-30 | Tenký průřez, vyšší poměr povrch/objem |
| Od láhve k láhvi / listu | 30-40 | Kontakt s potravinami, jak IV, tak barva |
Sušení není nikdy jedna operace. Kompletní sušička vloček PET kombinuje mechanické a tepelné stupně, aby se materiál dostal z 30-40% vlhkosti na cílovou specifikaci.
Vyprané PET vločky odcházejí z mycí linky s 30-40% vlhkostí, většina na povrchu. Vysokorychlostní odstředivá sušička odstřeďuje mokré vločky v koši s vnitřními lopatkami rotoru a vrhá povrchovou vodu přes síťovinu. Rychlosti rotoru jsou typicky 2800-3500 ot./min a výstupní vlhkost po fázi odstřeďování by měla být 3-8 % hmotnosti.
Odvodněné vločky jsou pak vedeny potrubím horkého vzduchu při 100-160 °C. Rychle se pohybující vzduch zbavuje zbývající povrch a navázanou vlhkost. Doba setrvání je krátká, obvykle 10-15 sekund, proto se tato fáze nazývá bleskové sušení.
Pro určité druhy vláken a pro aplikace typu láhev-láhev musí být vločky před sušením pelet krystalizovány. Krystalizace zabraňuje shlukování vloček v násypce sušičky a zvyšuje sypnou hmotnost, což stabilizuje rychlost podávání. Krystalizátor pracuje při 160-180°C s rotačním nebo vibračním ložem.
Na konci nejvyšší kvality procházejí vysušené a zkrystalizované vločky sušící sušičkou s rosným bodem -40 °C nebo nižším. Tato fáze zvyšuje konečnou vlhkost na 20-30 ppm a je povinná pro vlákno s jemným denierem nebo pro výrobu lahví.
Než porovnáte modely sušiček, zablokujte tři čísla: koncová aplikace, špičkový výkon a přísun vločkové vlhkosti.
Výrobní linky jen zřídka běží rychlostí podle typového štítku po celou směnu. Sušička dimenzovaná na průměrný výkon se stane překážkou při náběhu, změnách sklonu nebo po restartu sekce. Většina specifikátorů sušiček dimenzuje jednotku na 100-120 % maximální nepřetržité kapacity linky.
Vaše prací linka určuje, kolik vlhkosti musí sušička odstranit. Je-li odstředivý výstup 5 % místo 8 %, tepelné zatížení horkovzdušného stupně podstatně klesne. Náklady na topný výkon sušičky jsou přímo úměrné tomuto číslu.
Horkovzdušné sušičky pracující na 100-160°C spotřebovávají elektřinu nebo páru v závislosti na zdroji tepla. Zákazníci se smyčkou páry a kondenzátu mohou snížit provozní náklady; odběratelé elektřiny by si měli ověřit instalovaný kW a měrnou energii na kg. Teplotní rozsah musí být také dostatečný pro krystalizaci, pokud plánujete přidat tento krok později.
Na úrovni vybavení a sušárna odstředivého stroje nebo samostatný modul na sušení vloček PET musí odpovídat systému dávkování na lince, aby se zabránilo přemostění vloček v násypce.
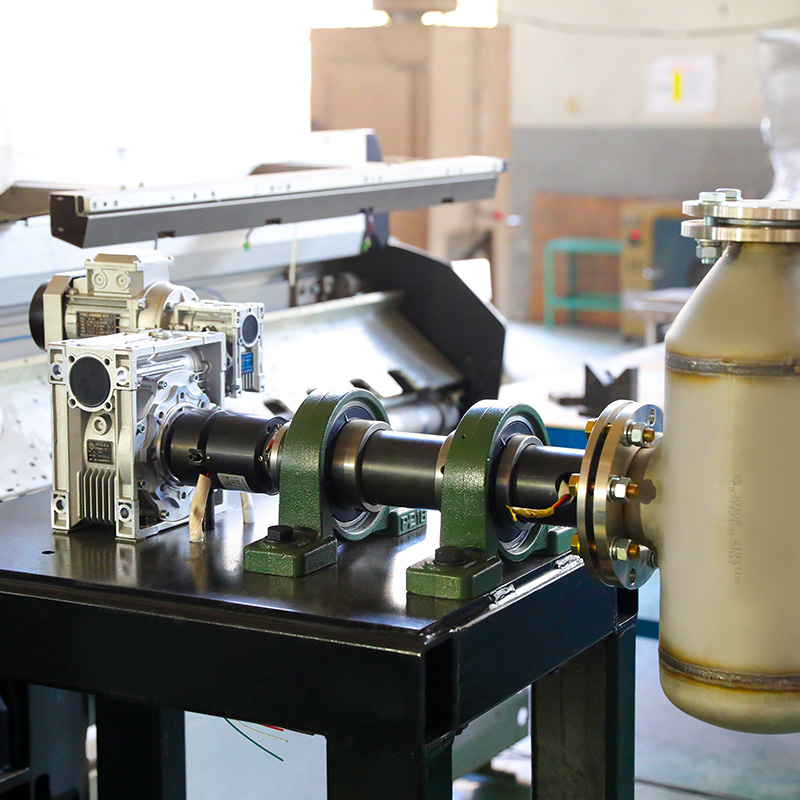 Vakuová rotační bubnová sušička SZG-A pro štěpky chemických vláken Tato dávková sušička předzpracovává polymerní třísky před zvlákňováním taveniny pomocí vakua a tepla k odstranění vlhkosti a zabránění ztrátě IV. Zapadá do kontextu zajištění toho, aby se suchý materiál dostal do dávkovací násypky. Zobrazit produkt →
Příznaky se projevují buď jako vady kvality, nebo jako rostoucí účty za energii. Oba poukazují zpět na jednu hlavní příčinu: sušička nepracuje při specifikovaném rosném bodu, době zdržení nebo teplotě.
Vysoká zbytková vlhkost v kombinaci s nedostatečnou rychlostí v potrubí může způsobit ulpívání vloček na stěně potrubí. Výsledkem je zuhelnatění a nerovnoměrné podávání. Dobře navržená sušící smyčka obsahuje vysokorychlostní nosič a hrubý filtr před cyklonem.
To je často problém s rosným bodem. Pokud sušička není správně regenerována, rosný bod se posune nahoru a absorpční kapacita klesne. Ověřte snímač rosného bodu a každou sezónu kontrolujte náplň vysoušedla.
Pokud tavenina IV klesne, když sušička pracuje, zkontrolujte dobu zdržení v extrudéru a potvrďte, že sušička skutečně dodává požadovanou vlhkost. Někdy vločky projdou chladným místem v sušičce a vyjdou s větším množstvím vlhkosti, než sonda čte.
Sušící část může spotřebovat 15-20 % celkové energie linky. Nejrychlejším řešením je izolace horkovzdušného potrubí, optimalizace otáček odstředivého rotoru a snížení objemu dopravovaného vzduchu. Větší sušička, než je nutné, je největší příčinou plýtvání energií.
Požádejte o list se specifikacemi vlhkosti dovnitř / odvod vlhkosti, nikoli pouze údaj o propustnosti. Dobří dodavatelé nabízejí odečet rosného bodu na vysoušecí jednotce a poskytují zkušební provoz na vašich skutečných vločkách před odesláním.
Údaj o výkonu je prvním místem, kde je třeba hledat skryté provozní náklady. Vaše sušicí zařízení musí být také kompatibilní s vaší stávající recyklační linkou. Pokud kupujete a POY spřádací výrobní linka , musí sušička dodávat konzistentní vlhkost v dávkovacím zásobníku linky. Stejný princip platí pro šňůru FDY, kde je cíl vlhkosti těsnější, protože vlákno je taženo.
 Kompletní výrobní linka POY Spinning pro PET, PA, PP Tato řada POY na klíč se zabývá zpracováním surovin pomocí navíječek s flexibilitou pro více polymerů. Spáruje se se sušicím zařízením a dodává do spřádacího stroje konzistentní vločky s řízenou vlhkostí. Zobrazit produkt →
Sušička PET vloček neběží izolovaně. Je součástí sekvence: sušení, krystalizace, extruze, filtrace a zvlákňování. Násypka sušárny musí být dimenzována tak, aby pojala dostatek sušených vloček pro rovnoměrné podávání a dávkovací zařízení musí upravovat tok vloček podle změny rychlosti extrudéru.
Porozumění jak funguje spřádací výrobní linka pomáhá operátorovi koordinovat sušičku s následným procesem. Pokud je sušička poddimenzovaná, extrudér poběží bez materiálu v krátkých intervalech, což způsobí kolísání teploty taveniny a toulání denieru příze.
Pro konfiguraci FDY potřebuje podávání vloček stejnou stabilitu. Spárování sušičky s an FDY spřádací výrobní linka je životaschopná pouze tehdy, když sušička dokáže udržet vlhkost během změn rychlosti linky.
 FDY Spinning výrobní linka pro PET, PA, PP a další Tato řada FDY je navržena pro vysoce výkonné filamenty, které se integrují se sušicími systémy, aby se zachovala vlhkost během změn rychlosti. Podporuje okamžitou výrobu a technické textilní aplikace. Zobrazit produkt →
Je snadné zacházet se sušičkou PET vloček jako s příslušenstvím sekundárního dopravníku. není. Je to brána, která otevírá nebo zavírá nitrožilní retenci linky recyklovaného PET vlákna. Začněte od konečné aplikace, uzamkněte špičkovou propustnost, definujte přísun vlhkosti z mycí linky a teprve poté porovnejte dodavatele sušiček. Výsledkem bude sušička, která ochrání kvalitu každého vlákna, které roztočíte.


ADRESA: č. 1298, Zhouan Road, oblast hospodářského a technologického rozvoje, město Jiaxing, provincie Zhejiang
TELEFON: +86 19057031687
TEL.: 86-0573-83777752
E-MAIL: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Všechna práva vyhrazena. Výrobci klíčových komponentů spřádacích strojů